砧板上摆着两把 Spyderco,一把美国制造,一把来自中国的轻量化系列,图下只有一个简单的问题:大家怎么看待给这类刀刃加一个小小的研磨槽(sharpening choil)?帖子很快引来源源不断的回答,而且每次这个话题重新浮现,争论的论点都一模一样——因为这个凹口比一粒米还小,却会改变一把刀一辈子的研磨方式。
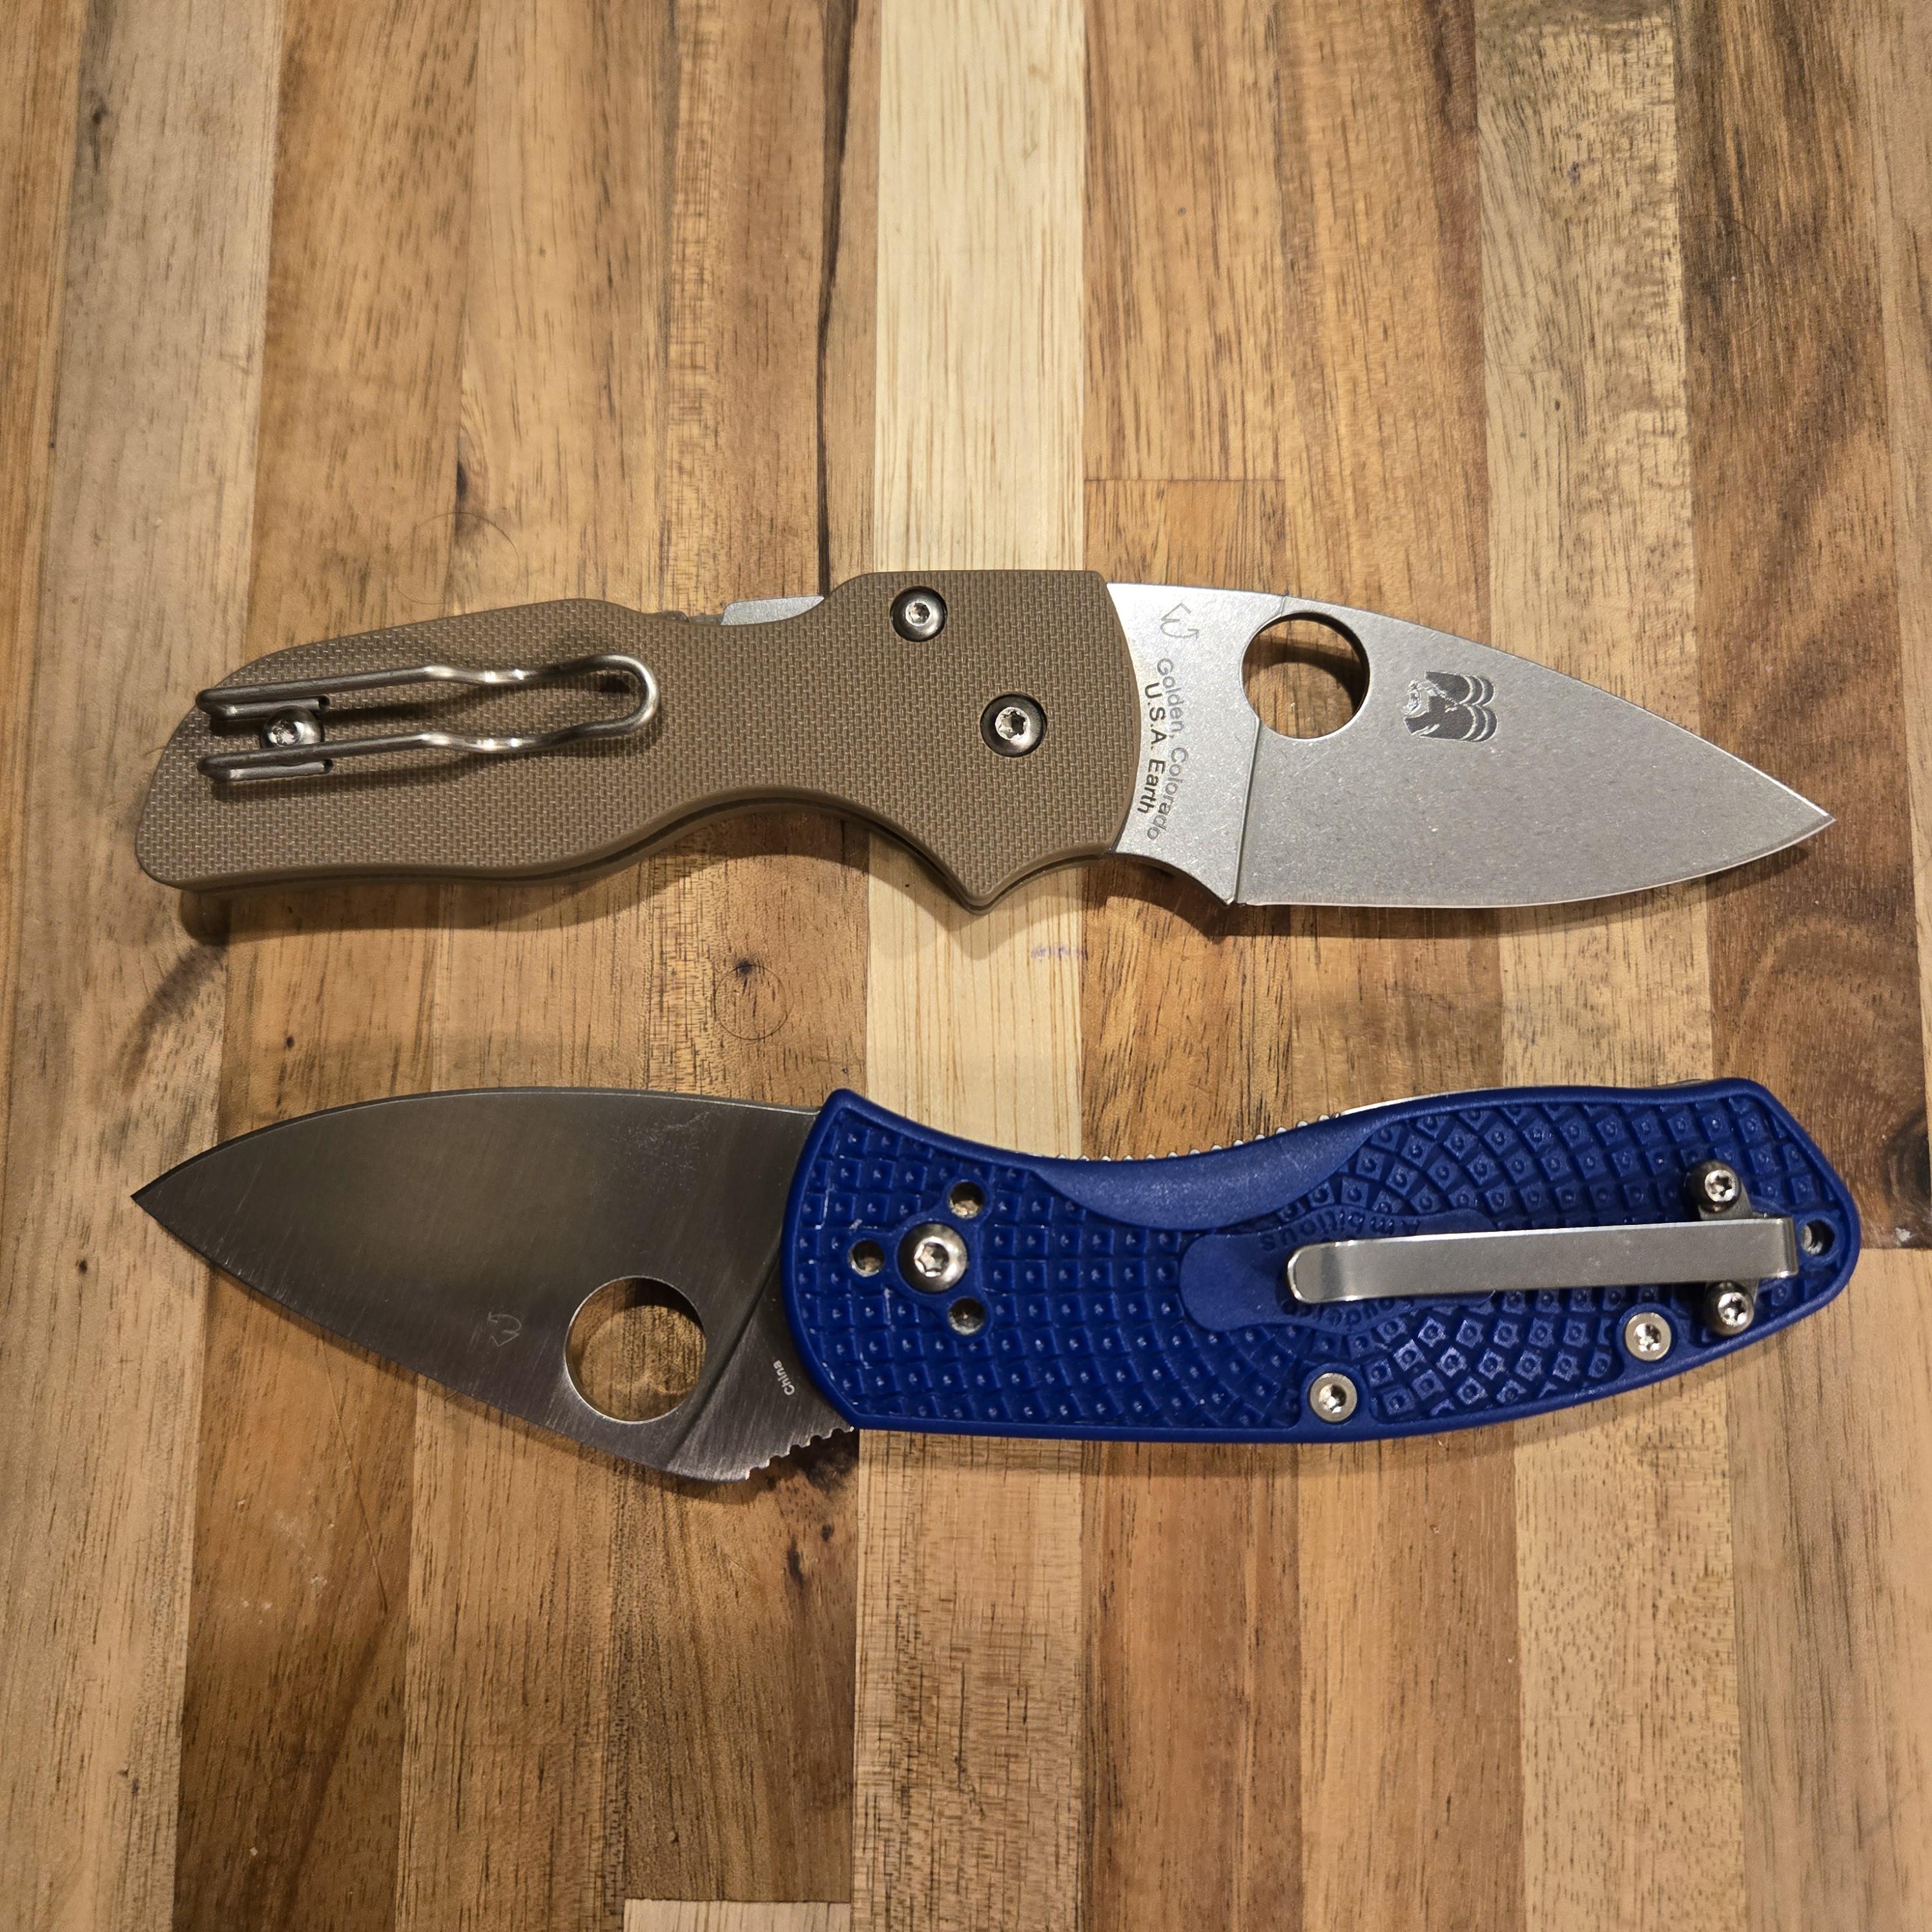
研磨槽是开在刀刃与刀根(ricasso)或研磨起始线交汇处的一个小凹口,用来给磨石留出退刀的空间。它和指槽(finger choil)不是一回事——指槽是更大的缺口,像 Native Chief 那样的刀上,你真的可以把指尖放进去。研磨槽只有一个作用:让磨石在刀跟处有地方收尾。
如果没有研磨槽,研磨出来的刃面就不得不在刀跟交界处过渡到更厚的未开刃钢材上。磨石横向推过刃口时,一碰到那段更厚的区域就停死了,于是刃口最后几毫米受到的磨削比其余部分少。经过几次研磨,这段“欠磨”的刀跟就会低于刃面所在的平面,形成一道肉眼可见的台阶,有时被称为刀跟处的内凹(recurve),一旦形成就很难去除。
有了研磨槽,磨石可以一路推入凹口再停下。刃面的每一部分都得到同等处理,一次接一次地研磨,刃形几何始终保持在出厂设定的状态。这在 Sharpmaker 或任何定角研磨系统上尤其重要——Spyderco 自己的说明就要求把刀刃设在 40 度总夹角(每边 20 度),而整个方法的核心就是每次走刀长度保持一致。
代价确实存在,但很小。研磨槽的每一毫米,都是永远不参与切割的一毫米钢材,在一把 3 英寸折刀上,这会让可用刃长减少几个百分点。大的指槽在长距离拉切时可能勾住纸板或绳子;而小的研磨槽通常太浅,基本挂不住东西。凹口本身绝不应该被研磨,因为把它磨圆只会让刃口与刀根之间的过渡更糟。
这就把讨论引回了手工开槽。出厂的 Spyderco 用的是高硬度钢材,硬度就是量产水平,要在成品刀刃上切出一个干净的凹口,需要金刚石锉刀或电动磨头,需要耐心,还需要在热处理过的表面上稳住手——任何一次打滑都会留下痕迹。手工开出的毛糙凹口会在表面拉出一道划痕,而且这种改装会让刀具失去保修,而这把刀通常本来就没多少保修余地。对大多数用户来说,更好的做法是在手法上下功夫:刀跟处比刀腹稍微轻一点用力,让整条刃口以相同速度磨损,同样能得到平整的刃面,而且不用磨掉任何钢材。
这场争论之所以反复出现,是因为 Spyderco 自家的产品目录就站在两边。它的许多轻量化型号在研磨起始线处本来就带一个小槽,而另外不少型号则让刃口直接延伸到刀根,完全没有留出退刀空间。只要同一个品牌里两种做法并存,就总会有人问为什么,评论区也总会以同样的方式分成两派。